No products in the cart.


Cách Tối Ưu Kết Quả Khi Hàn Thép Cường Độ Cao Trong Ứng Dụng Ống
Thép cường độ cao được sử dụng rộng rãi trong nhiều ngành công nghiệp. Hãy tham khảo các mẹo kỹ thuật hàn thép cường độ cao để đạt được kết quả mối hàn tối ưu và đáp ứng yêu cầu kỹ thuật trong từng ứng dụng.
Thép Cường Độ Cao Trong Ứng Dụng Ống
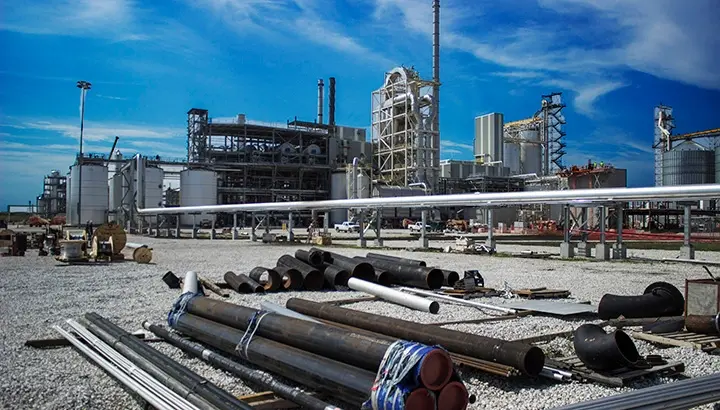
Đối với việc chế tạo đường ống truyền dẫn và đường ống công nghệ, một số ứng dụng đòi hỏi mức cường độ và độ dẻo dai cao. Trong những trường hợp này, thép cường độ cao có thể là lựa chọn phù hợp.
Thép cường độ cao đang được sử dụng ngày càng phổ biến trong nhiều ngành công nghiệp và ứng dụng hàn cắt kim loại, bao gồm cả chế tạo và xây dựng đường ống, những nơi yêu cầu các đặc tính cường độ cao hơn mà không làm tăng thêm trọng lượng. Tuy nhiên, để tận dụng tối đa các lợi ích mà loại vật liệu này mang lại, quá trình hàn đòi hỏi cần chú ý kỹ đến nhiệt đầu vào và sự lựa chọn vật liệu hàn phù hợp.
Tìm hiểu thêm về thép cường độ cao và nhận các mẹo để đạt kết quả tốt nhất khi hàn chúng trong các ứng dụng đường ống.
Thép cường độ cao là gì?
Thép cường độ cao là thuật ngữ dùng để chỉ các vật liệu hàn cơ bản và kim loại bổ sung có giới hạn bền kéo và giới hạn chảy cao. Giới hạn chảy là lực tối đa có thể tác dụng lên vật liệu mà vẫn cho phép vật liệu trở về hình dạng ban đầu sau khi lực kết thúc hiện tượng này gọi là biến dạng đàn hồi. Khi lực vượt quá giới hạn chảy và vật liệu không thể trở lại hình dạng ban đầu, điều đó được gọi là biến dạng dẻo. Giới hạn bền kéo tối đa là lực tối đa được áp dụng để gây ra sự phá hủy hoặc đứt gãy vật liệu.
Vì thép cường độ cao có giới hạn chảy và giới hạn bền kéo lớn hơn, nên chúng ít bị biến dạng dưới tải trọng nặng, giúp giảm nguy cơ cong vênh hoặc gãy vỡ so với thép thường.
Ngoài ra, nhờ tỷ lệ cường độ trên trọng lượng cao, những vật liệu này có thể đạt được các đặc tính cơ học mong muốn mà không cần tăng độ dày hoặc trọng lượng vật liệu như thép thường.
Kết quả là gì? Các nhà thầu có thể sử dụng các loại vật liệu mỏng hơn, nhẹ hơn cho các đường ống phải chịu áp suất cao. Điều này đồng nghĩa với lượng thép cần dùng trong quá trình chế tạo ít hơn, chi phí vận chuyển thấp hơn, và thời gian hàn rút ngắn do thành ống mỏng hơn.
Một số mác thép cường độ cao thông dụng gồm X52, X65, X70 và X80 — số mác càng lớn thì giới hạn chảy càng cao. Độ bền gia tăng là nhờ các nguyên tố hợp kim. Trước đây, Carbon thường được sử dụng làm nguyên tố hợp kim chính để tạo thép cường độ cao trong ứng dụng đường ống. Tuy nhiên, ngày nay, nhiều loại thép cường độ cao hiện đại sử dụng các nguyên tố như Mangan, Niken, Niobi, Vanadi, crôm hoặc Titan để hợp kim hóa. Việc này giúp giảm hàm lượng Carbon, từ đó giảm nguy cơ nứt do Hydro bằng cách giảm hệ số Carbon tương đương.
Tuy nhiên, để đạt được kết quả hàn tối ưu với thép cường độ cao, cần kiểm soát chặt chẽ nhiệt lượng đầu vào và chọn đúng kim loại hàn bổ sung phù hợp với vật liệu và ứng dụng.
Chú ý đến lượng nhiệt đầu vào
Vì thép cường độ cao dễ bị nứt hơn so với thép thường, nên việc sử dụng gia nhiệt và nhiệt độ giữa các lớp hàn một cách phù hợp là yếu tố then chốt. Gia nhiệt trước khi hàn giúp làm chậm tốc độ nguội để ngăn ngừa sự hình thành cấu trúc vi mô giòn trong mối hàn và vùng ảnh hưởng nhiệt, từ đó giảm nguy cơ nứt do hydro. Ngoài ra, nó còn giúp giảm ứng suất dư phát sinh trong quá trình hàn.
Thời gian và nhiệt độ gia nhiệt cần thiết sẽ thay đổi tùy theo loại vật liệu và chiều dày. Gia nhiệt yêu cầu thường phụ thuộc vào quy trình và tiêu chuẩn kỹ thuật đang áp dụng. Các loại vật liệu như X60, X70, X80,… và chiều dày khác nhau sẽ có dải gia nhiệt dao động từ 50 đến 250 độ F (10 – 120°C), nhưng cần lưu ý rằng tiêu chuẩn kỹ thuật và quy trình sẽ quyết định mức nhiệt độ cụ thể.
Cần theo dõi nhiệt độ gia nhiệt để đảm bảo nằm trong dải yêu cầu theo chiều dày vật liệu, phạm vi hệ số carbon tương đương và các đặc tính cơ học mong muốn cho mối hàn hoàn thiện.
Sử dụng nhiệt độ gia nhiệt quá thấp có thể khiến vùng ảnh hưởng nhiệt bị hóa cứng cao, trở nên giòn hơn. Ngược lại, nhiệt độ gia nhiệt quá cao có thể làm mềm vật liệu và dẫn đến giới hạn bền kéo thấp, độ dai va đập giảm do hiện tượng tăng trưởng hạt quá mức. Cả hai trường hợp đều có thể gây ra sự cố đối với mối hàn hoặc vùng ảnh hưởng nhiệt.
Việc cân bằng để xác định khoảng nhiệt độ gia nhiệt phù hợp cần được thực hiện trong quá trình đánh giá quy trình hàn và phải được ghi rõ trong quy trình hàn.
Sử dụng công nghệ gia nhiệt cảm ứng cho các giai đoạn gia nhiệt, gia nhiệt giữa các lớp hàn và xử lý nhiệt sau hàn có thể mang lại nhiều lợi ích so với các phương pháp gia nhiệt khác. Gia nhiệt cảm ứng có thời gian đạt nhiệt độ nhanh, cung cấp sự ổn định về nhiệt và mang lại lợi ích về an toàn cho thợ hàn. Ngoài ra, các công nghệ mới hiện nay còn cho phép sử dụng các giải pháp gia nhiệt cảm ứng di động, phù hợp cho công trường và có thể vận hành bằng máy hàn chạy bằng động cơ.
Chọn kim loại hàn/que hàn phụ thích hợp
Việc hàn thép cường độ cao đòi hỏi phải sử dụng kim loại hàn phụ có cường độ tương đương cao. Khi lựa chọn vật liệu hàn cho các loại thép này, Điều rất quan trọng là phải khớp cường độ của kim loại phụ với cường độ định mức của vật liệu nền. Giới hạn độ bền tối đa cho tất cả các cấp ống là 110 ksi, ngoại trừ ống X80 có giới hạn là 120 ksi.
Nhiều loại ống mới hiện nay có hàm lượng hợp kim cao hơn và độ bền lớn hơn do áp dụng quy trình chế tạo hiện đại hơn. Cần thận trọng khi kiểm tra báo cáo kiểm nghiệm vật liệu để đảm bảo rằng kim loại hàn không có độ bền thấp hơn yêu cầu cơ học của ống hoặc phụ kiện đang được hàn.
Việc chọn kim loại hàn có độ bền cao hơn vật liệu cơ bản cũng có thể gây ra vấn đề, tuy nhiên điều này ít phổ biến hơn so với việc chọn kim loại hàn có độ bền thấp hơn. Càng chọn vật liệu hàn có độ bền cao thì độ dẻo của nó càng thấp. Nếu vật liệu hàn có độ bền vượt quá mức cần thiết so với vật liệu cơ bản, điều đó có thể làm giảm độ dẻo của mối hàn, tăng độ cứng và khiến việc đạt được độ dai va đập cao trở nên khó khăn hơn.
Đây cũng là một biện pháp tốt nhất là chọn vật liệu hàn có hàm lượng Hydro thấp để giảm nguy cơ nứt mối hàn . Mặc dù hàn que vẫn phổ biến trong nhiều ứng dụng hàn đường ống, việc chuyển sang quy trình hàn MIG, như MIG xung hoặc phương pháp RMD® sử dụng dây hàn đặc, dây hàn lõi kim loại, hoặc dây hàn lõi thuốc sẽ giúp giảm hydro trong mối hàn, đồng thời mang lại năng suất cao hơn và lượng nhiệt đưa vào thấp hơn.
Vật liệu hàn cho thép cường độ cao trong hàn ống
Giải pháp vật liệu hàn phù hợp có thể khác nhau tùy theo ứng dụng hàn ống và cấp độ thép, vì vậy cần xem xét nhiều yếu tố khác nhau.
Một số người dùng có thể ưu tiên sử dụng dây hàn lõi thuốc có khí bảo vệ độ bền 90 hoặc 110 ksi, trong khi những người khác có thể sử dụng dây hàn lõi kim loại có độ bền 70 hoặc 80 ksi. Mỗi cấp độ ống, vị trí mối hàn và quy trình thi công của nhà thầu sẽ quyết định loại vật liệu được sử dụng, đồng thời cần tính đến các yêu cầu cơ tính cần thiết.
Dù bạn sử dụng phương pháp hàn que hay quy trình hàn dây, thì hình dạng và đặc tính của vũng hàn khi hàn thép cường độ cao cũng không khác biệt nhiều so với khi hàn thép thường.
Mẹo hàn thép cường độ cao:
- Chuyển đổi quy trình hàn: Ngày càng nhiều nhà thầu đã chuyển sang sử dụng các quy trình hàn dây như MIG – RMD cho lớp hàn lót và MIG xung cho lớp hàn điền đầy và lớp hàn phủ trên cùng, với kết quả đã được kiểm chứng — đặc biệt là tại Canada. RMD là quy trình hàn tuột, mang tính đồng bộ cao, giúp thợ hàn dễ dàng điều chỉnh khi thao tác. Quy trình này cũng linh hoạt hơn đối với sự thay đổi khoảng cách giữa đầu súng hàn và chi tiết trong quá trình hàn.
- Hàn lớp lót: Sử dụng RMD cho lớp lót — ngay cả với thép cường độ cao — cho phép thợ hàn tạo ra lớp lót chất lượng cao với thời gian đào tạo ngắn hơn, ít bắn tóe hơn, nhiệt đầu vào thấp hơn và lớp hàn dày hơn so với việc sử dụng que hàn truyền thống. RMD cũng là một quy trình có hàm lượng hydro thấp, cung cấp khả năng kiểm soát vũng hàn tốt trong mọi vị trí và tạo hình mối hàn đẹp hơn ở vị trí hàn trần (overhead). Khi sử dụng quy trình RMD, nên dùng vật tư tiêu hao Bernard® Centerfire™ để đạt hiệu quả tối ưu.
- Chọn khí bảo vệ phù hợp: Loại khí bảo vệ sẽ được xác định dựa trên quy trình hàn. Các loại khí phổ biến khi hàn thép cường độ cao bao gồm hỗn hợp 90% argon/10% CO₂ và 75%argon/25% CO₂, với lưu lượng từ 35 đến 40 cfh.
- Hàn MIG xung: Một số nhà máy cũng đã áp dụng thành công MIG xung không chỉ cho lớp hot mà còn cho lớp hàn điền đầy và lớp trên cùng. Đây là một quy trình có hàm lượng hydro thấp, nhiệt đầu vào thấp, hầu như không bắn tóe và cho phép kiểm soát vũng hàn tốt ngay cả khi hàn ở các vị trí không thuận lợi.
Thành công với thép cường độ cao
Thép cường độ cao mang lại nhiều lợi ích về độ dai va đập và độ bền, đây là những yếu tố then chốt trong nhiều ứng dụng hàn ống. Tuy nhiên, để đạt được kết quả tốt nhất khi hàn các loại vật liệu này, cần chú trọng kiểm soát tốt lượng nhiệt đầu vào và lựa chọn đúng vật liệu hàn nhằm tạo ra các mối hàn chất lượng.