No products in the cart.


Hàn Ống Thép Không Gỉ Không Cần Khí Bảo Vệ Mặt Sau (Purging)
Vì Sao Ống Thép Không Gỉ Phải Được Purge Khi Hàn?
Khi hàn TIG các hợp kim chống ăn mòn, chẳng hạn như ống thép không gỉ mác 304 và 316, thợ hàn bắt buộc phải purge (thổi khí bảo vệ/xông khí) vào bên trong ống trước khi hàn. Quá trình này sử dụng một loại khí trơ, thường gọi là khí bảo vệ mặt sau (backing gas), phổ biến nhất là Argon.
Trong quá trình purge, không khí và oxy bên trong ống được đẩy ra ngoài và được thay thế bằng Argon, giúp bảo vệ kim loại mối hàn và kim loại cơ bản khỏi hiện tượng oxy hóa trong suốt quá trình hàn. Nhờ đó, khả năng chống ăn mòn của ống thép không gỉ sau hàn được duy trì.
Những Thách Thức Khi Purge Trước Khi Hàn
Có ba thách thức chính liên quan đến việc sử dụng khí purge:
- Thứ nhất, purge là một quá trình rất tốn thời gian, bao gồm hai giai đoạn: thời gian chuẩn bị và thời gian purge.
a. Thời gian chuẩn bị gồm: xin giấy phép làm việc (permit-to-work), bố trí bình khí Argon tại hiện trường, dán kín mối hàn, lắp đặt hệ thống chắn purge (purge dams) và hệ thống ống dẫn khí.
b. Sau khi hoàn tất giai đoạn chuẩn bị, thợ hàn mới bắt đầu purge, thời gian có thể kéo dài từ vài phút đến vài giờ, tùy thuộc vào kích thước đường ống. Thợ hàn không thể bắt đầu hàn TIG cho đến khi nồng độ oxy bên trong ống đạt mức O₂ PPM quy định. - Thứ hai, purge tiêu tốn một lượng lớn khí Argon. Argon là loại khí đắt tiền và ảnh hưởng trực tiếp đến chi phí sản xuất của doanh nghiệp. Tại Đông Nam Á, các xưởng chế tạo thường ưu tiên chọn vật liệu hàn sử dụng khí bảo vệ 100% CO₂, do CO₂ rẻ hơn đáng kể so với Argon. Nếu có thể loại bỏ nhu cầu purge trước khi hàn – đồng nghĩa loại bỏ lượng Argon tiêu tốn cho purge – doanh nghiệp có thể tiết kiệm chi phí rất lớn.
- Cuối cùng, nguy cơ ngạt khí (asphyxiation) là rất cao. Do thợ hàn có thể làm việc trong môi trường thiếu oxy, các biện pháp kiểm soát rủi ro nghiêm ngặt là bắt buộc, bao gồm: đảm bảo thông gió đầy đủ, đào tạo an toàn cho thợ hàn và trang bị máy đo khí cá nhân. Tuy nhiên, trên thực tế vẫn đã xảy ra nhiều trường hợp thợ hàn tử vong do ngạt khí, dù các biện pháp an toàn đã được áp dụng.
Có Giải Pháp Thay Thế Nào Cho Việc Purge Trước Khi Hàn?
Theo phương pháp truyền thống, giải pháp thay thế purge khi hàn TIG là sử dụng que hàn TIG lõi thuốc (Flux-Cored TIG rod) cho lớp hàn chân (root pass).
Ví dụ, Tien Tai – một công ty thuộc ITW Welding – sản xuất que hàn TIG lõi thuốc cho thép không gỉ với tên thương mại TGFA. Khi sử dụng que hàn TGFA, xỉ hàn sẽ được tạo ra trong quá trình hàn. Lớp xỉ này bảo vệ mặt sau của mối hàn khỏi không khí và ngăn chặn oxy hóa, từ đó loại bỏ nhu cầu sử dụng khí purge.
Tuy nhiên, do có xỉ, xỉ hàn cần phải được loại bỏ sau khi hàn. Nếu thợ hàn không thể tiếp cận bên trong ống để làm sạch xỉ, đường ống sẽ phải được súc rửa bằng chất lỏng để loại bỏ xỉ. Chính nhược điểm này khiến mức độ chấp nhận và ứng dụng que hàn TIG lõi thuốc còn thấp.
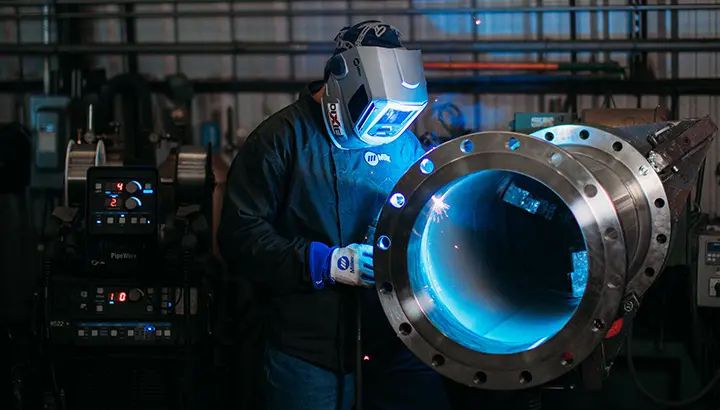
Trong những năm gần đây, Miller Electric (thuộc ITW Welding) đã phát triển một công nghệ hàn mới cho phép hàn ống thép không gỉ không cần khí purge, mang tên Regulated Metal Deposition – RMD®.
Có Thể Loại Bỏ Purge Khi Sử Dụng Miller® RMD® Không?
Khi sử dụng quy trình Miller® RMD® thay cho hàn TIG truyền thống, khí purge không còn cần thiết trong hàn ống thép không gỉ.
RMD® là một phiên bản cải tiến của quy trình GMAW ngắn mạch (short-circuit), được thiết kế chuyên biệt cho lớp hàn chân (root pass) trong các ứng dụng hàn ống. Nhờ khả năng kiểm soát chính xác quá trình chuyển dịch kim loại, luồng khí bảo vệ gần như không bị xáo trộn khi thoát ra từ súng hàn GMAW.
Khí bảo vệ này sẽ chảy xuyên qua khe hở chân mối hàn, đẩy không khí và oxy ra khỏi bên trong ống, từ đó ngăn ngừa oxy hóa mặt sau mối hàn. Các thử nghiệm đã chứng minh rằng ống thép không gỉ hàn bằng RMD® không sử dụng purge vẫn đáp ứng đầy đủ các yêu cầu về khả năng chống ăn mòn do khách hàng đề ra.
Lợi Ích Khi Loại Bỏ Purge Với Miller® RMD®
Doanh nghiệp loại bỏ purge sẽ đạt được ba lợi thế cạnh tranh chính:
- Thứ nhất, giảm đáng kể thời gian chuẩn bị và thời gian chờ đợi. Thợ hàn có thể tập trung nhiều hơn vào các hoạt động tạo giá trị, cụ thể là hàn. Thời gian hồ quang (arc-on time) tăng đồng nghĩa với việc có thể hàn được nhiều đường ống hơn mỗi ngày, nâng cao năng lực cạnh tranh và khả năng nhận thêm dự án.
- Thứ hai, giảm mạnh mức tiêu thụ khí Argon. Điều này giúp giảm chi phí vận hành và cải thiện lợi nhuận. Đồng thời, việc giảm số lượng bình Argon cũng giúp bộ phận kho và logistics nội bộ hỗ trợ tốt hơn cho các hoạt động khác.
- Cuối cùng, cải thiện an toàn lao động. Việc loại bỏ khí purge giúp giảm nguy cơ ngạt khí, cải thiện điều kiện làm việc cho thợ hàn. Điều này không chỉ góp phần giảm tai nạn lao động mất ngày công (Lost Time Accident – LTA) mà còn nâng cao tinh thần làm việc và hồ sơ an toàn của doanh nghiệp.
Triển Khai Quy Trình Miller® RMD® Như Thế Nào?
Việc triển khai thành công các quy trình hàn ống mới như Miller® RMD® thường đòi hỏi sự hợp tác chặt chẽ giữa đơn vị chế tạo đường ống và nhà cung cấp giải pháp hàn uy tín.
Nếu bạn sẵn sàng cải tiến hoạt động hàn ống hiện tại, hãy tham khảo bài viết này hoặc liên hệ trực tiếp với chúng tôi qua email [email protected] để trao đổi chuyên sâu hơn.