No products in the cart.


Hướng Dẫn Hàn MIG Nhôm Thành Công
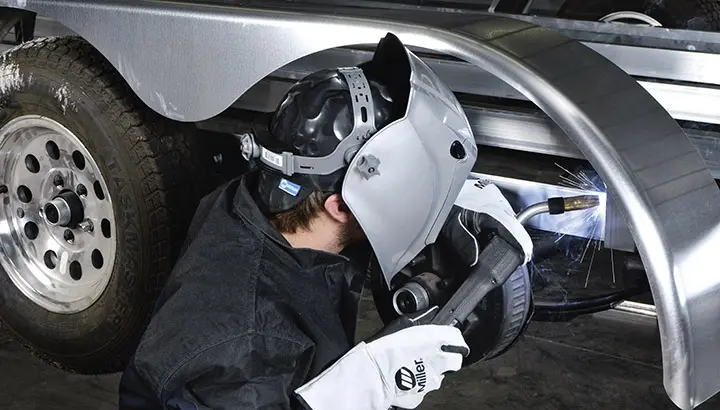
Hàn MIG nhôm có thể gặp nhiều khó khăn do có những khác biệt đáng kể so với hàn MIG thép cacbon thấp. Hãy tham khảo hướng dẫn này để hiểu rõ những yếu tố quan trọng cần xem xét.
Những điều cần biết khi hàn MIG nhôm
Ở dạng nguyên chất, nhôm là kim loại tương đối mềm và được sử dụng trong nhiều ứng dụng. Tuy nhiên, để tăng độ bền, nhôm thường được hợp kim hóa. So với thép, nhôm có những đặc tính riêng, dẫn đến một số khó khăn khi hàn như dễ biến dạng và nhạy cảm với nhiệt. Mặc dù vậy, việc hàn MIG nhôm có thể trở nên đơn giản hơn nếu sử dụng đúng thiết bị và áp dụng quy trình phù hợp.
Dưới đây là những yếu tố quan trọng cần lưu ý khi hàn MIG nhôm trong ứng dụng thực tế.
Các lưu ý và mẹo trước khi bắt đầu hàn nhôm
- Xem xét chiều dày vật liệu
- Nhôm có chiều dày từ 14 gauge (1,9 mm) trở lên phù hợp để hàn MIG.
- Khả năng cung cấp dòng điện đầu ra của máy hàn sẽ quyết định chiều dày nhôm có thể hàn được.
- Đối với nhôm mỏng hơn 14 gauge (0,074 inch, tương đương khoảng 1,88 mm), có thể cần sử dụng phương pháp hàn MIG xung (Pulsed MIG) hoặc hàn TIG AC.
- Làm sạch bề mặt nhôm trước khi hàn
- Nhôm cần được làm sạch kỹ lưỡng trước khi hàn, bao gồm việc loại bỏ dầu mỡ và bụi bẩn.
- Loại bỏ lớp oxit trên bề mặt bằng bàn chải thép không gỉ. Có thể sử dụng bàn chải cầm tay hoặc bàn chải dạng chén.
- Nếu sử dụng bàn chải chạy bằng điện, cần duy trì tốc độ quay (RPM) và lực tỳ thấp để tránh làm biến dạng, miết lớp nhôm trên bề mặt, khiến oxit và tạp chất bị giữ lại bên dưới.
- Luôn sử dụng bàn chải thép không gỉ dành riêng cho nhôm để tránh nhiễm bẩn chéo.
- Chọn khí bảo vệ phù hợp
- Vì nhôm là kim loại không chứa sắt (non-ferrous), khí bảo vệ được sử dụng là 100% argon.
- Lưu lượng khí bảo vệ được khuyến nghị là 20–30 ft³/h (feet khối/giờ)
- Chọn chế độ chuyển kim loại phù hợp
- Khi hàn MIG nhôm, chế độ chuyển giọt dạng tia (spray transfer) là lựa chọn tối ưu.
- Ở chế độ này, các giọt kim loại nóng chảy chuyển từ đầu dây hàn vào vũng hàn một cách liên tục, ổn định mà không xảy ra ngắn mạch.
- Chế độ chuyển giọt dạng tia có hiệu suất cao nhưng tạo ra lượng nhiệt lớn, hình thành vũng hàn rộng và độ ngấu tốt, do đó có thể khó kiểm soát.
- Không nên sử dụng chế độ này khi hàn vật liệu mỏng hơn 14 gauge
- Lựa chọn súng hàn và hệ thống cấp dây phù hợp
- Việc lựa chọn súng hàn và hệ thống cấp dây phù hợp rất quan trọng khi hàn MIG nhôm. Dây hàn nhôm thường được cấp bằng súng hàn có cuộn dây tích hợp (spool gun) hoặc hệ thống cấp dây đẩy–kéo (push-pull system).
- Spool gun: Giúp cấp dây ổn định nhờ bố trí một cuộn dây nhỏ ngay trên súng hàn cầm tay. Cách bố trí này hạn chế hiện tượng dây bị rối và cuộn lại (bird-nesting), do dây chỉ phải di chuyển qua một đoạn ngắn trước khi đến đầu súng hàn.
- Hệ thống đẩy–kéo (push-pull): Một động cơ đặt trong súng hàn có nhiệm vụ kéo dây qua ống dẫn, trong khi động cơ tại bộ cấp dây hỗ trợ đẩy dây. Hệ thống này phù hợp khi cần hàn ở vị trí xa nguồn hàn, đồng thời có thể mang lại sự thuận tiện và thoải mái hơn cho người vận hành.
- Chọn dây hàn phù hợp
- Cần xác định thành phần hợp kim của vật liệu nhôm cơ bản và điều kiện làm việc mà sản phẩm sẽ tiếp xúc sau khi hàn.
- Hai loại dây hàn nhôm phổ biến nhất là ER4043 và ER5356.
- Nếu cần tư vấn lựa chọn hợp kim dây hàn phù hợp với ứng dụng, hãy liên hệ với nhà phân phối thiết bị hàn hoặc nhà cung cấp vật liệu hàn nhôm.
Kỹ thuật hàn MIG giúp nâng cao chất lượng mối hàn
Trình độ kỹ năng của người vận hành, các loại mối hàn, độ khít mối ghép, vị trí hàn và nguồn điện hàn đều có ảnh hưởng lớn đến khả năng hàn nhôm. Hãy xem xét các kỹ thuật hàn sau để nâng cao kỹ năng của bạn:
- Sử dụng phương pháp hàn đẩy với góc súng 10 – 15 độ: Đầu súng và chụp khí hướng theo chiều di chuyển (xem Hình 1). Tránh kéo hoặc dùng góc kéo để hạn chế mối hàn bị rỗ, bẩn.
- Duy trì khoảng cách thích hợp giữa ống tiếp điện và vật hàn: Ống tiếp điện hay contac tip nên thụt vào trong chụp khí khoảng 1/8 inch (xem Hình 2).
- Nhôm phản xạ nhiệt rất cao: Tránh giữ đầu súng quá gần vũng hàn, vì có thể làm dây hàn cháy ngược vào ống tiếp điện và gây sự cố cấp dây.
- Tránh dao động súng hàn quá rộng (large weave beads): Đối với các mối hàn có góc vát lớn, nên sử dụng nhiều đường hàn thẳng chồng lên nhau sẽ mang lại vẻ ngoài đẹp hơn và giảm nguy cơ nguội mối hàn (cold lapping), cháy thủng và các khuyết tật hàn khác..
- Tăng tốc độ di chuyển súng khi vật liệu nóng lên để kiểm soát vũng hàn tốt hơn.
Những thách thức thường gặp khi hàn MIG nhôm và cách khắc phục:
Nếu bạn gặp phải những thách thức phổ biến này khi hàn MIG nhôm, hãy xem xét các bước sau để giải quyết chúng
- Vấn đề: Cháy thủng (Burn-Through/Melt-Through) do quá nhiệt vật hàn.
- Giải pháp:
- Tăng tốc độ di chuyển súng hàn và thực hiện các mối hàn ngắn hơn.
- Dao động ngang súng hàn để phân tán nhiệt.
- Sử dụng vật liệu dày hơn, thay đổi thiết kế mối hàn hoặc chuyển sang quy trình hàn TIG AC.
- Giảm thiểu khe hở giữa các chi tiết.
- Vấn đề: Mối hàn bẩn (Dirty Welds).
- Giải pháp:
- Sử dụng góc đẩy thay vì kỹ thuật kéo.
- Tăng điện áp để đạt được chế độ chuyển dịch dạng phun.
- Sử dụng các kỹ thuật làm sạch vật liệu nền thích hợp, chẳng hạn như bàn chải thép không gỉ.
- Kiểm tra khí bảo vệ và loại hợp kim của dây hàn phù hợp.
- Vấn đề: Cài đặt máy sai
- Giải pháp:
- Tham khảo bảng cài đặt tối ưu bên trong nắp máy hàn Millermatic® của bạn để cài đặt ban đầu hoặc tinh chỉnh cho ứng dụng cụ thể.
- Sử dụng “Máy tính MIG Millermatic” để có cài đặt ban đầu tốt.
- Vấn đề: Dây hàn cháy ngược về đầu tiếp xúc trong hoặc cuối mối hàn.
- Giải pháp:
- Duy trì khoảng cách đầu tiếp xúc đến vật liệu thích hợp.
- Đảm bảo kích thước đầu tiếp xúc, con lăn cấp dây và ống dẫn dây phù hợp với đường kính dây bạn đang sử dụng.
- Vấn đề: Dây hàn rối (Birdnests) trước ống dẫn đầu vào trên súng hàn.
- Nguyên nhân: Lực căng con lăn cấp dây không đúng, con lăn không khớp với đường kính dây, đầu tiếp xúc bị hỏng, hoặc áp suất trục cuộn dây nhôm không đúng.
- Giải pháp:
- Kiểm tra và điều chỉnh lực căng con lăn cấp dây.
- Kiểm tra để đảm bảo con lăn cấp dây phù hợp với đường kính dây.
- Thay thế đầu tiếp xúc nếu cần.
- Kiểm tra điều chỉnh áp suất trên trục cuộn dây súng nhôm.
Sự chuẩn bị và thực hành là chìa khóa dẫn đến thành công.
- Hàn MIG nhôm thành công đòi hỏi sự hiểu biết và áp dụng đúng kỹ thuật. Bằng cách xem xét độ dày vật liệu, duy trì sự sạch sẽ của bề mặt vật hàn và lựa chọn đúng loại khí bảo vệ khi bạn chuẩn bị cho dự án của mình, bạn có thể tập trung vào việc áp dụng các kỹ thuật hàn thích hợp để vượt qua những thách thức riêng biệt mà nhôm mang lại. Để có thêm lời khuyên chuyên môn về việc thiết lập dự án hàn MIG nhôm của bạn để thành công, hãy xem bài viết này về các phương pháp hay nhất và cài đặt thiết bị.