No products in the cart.


Hỏi & Đáp: Tại sao mối hàn của tôi trông xấu?
| Hỏi & Đáp: Tại sao mối hàn của tôi trông xấu? | 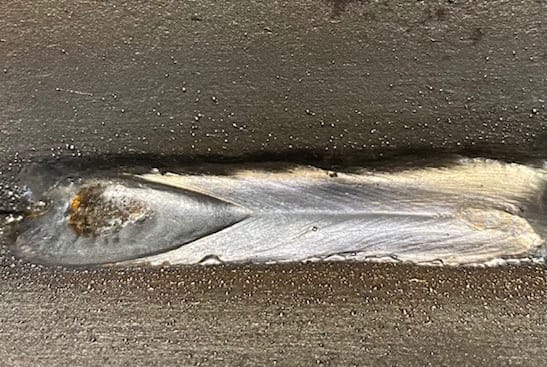 |
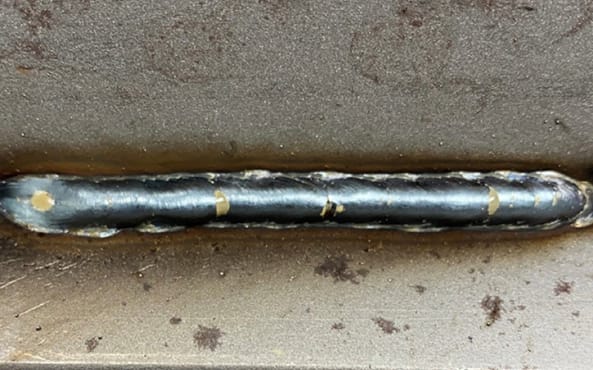
Học hàn đòi hỏi sự kiên nhẫn và luyện tập, bao gồm cả hàn MIG và hàn lõi có thuốc (FCAW). Trong giai đoạn đầu, người mới học hàn thường gặp khó khăn trong việc tạo ra các mối hàn mịn, đạt chất lượng — hoặc không biết cách xử lý các vấn đề phát sinh.
Hãy theo dõi phần Hỏi & Đáp dưới đây để tìm hiểu nguyên nhân gây ra các mối hàn xấu và cách khắc phục chúng.
Hỏi: Tại sao mối hàn của tôi bị gợn sóng?
Đáp: Mối hàn gợn sóng — tức là mối hàn có hình dạng quá lồi và cao — thường xảy ra khi tốc độ cấp dây hàn quá cao và điện áp hàn quá thấp. Tình trạng này đặc biệt phổ biến khi hàn ở vị trí bằng và vị trí ngang. Để khắc phục, hãy tăng điện áp hàn và/hoặc giảm tốc độ cấp dây.
Trong tư thế hàn đứng, mối hàn gợn sóng xảy ra thường xuyên hơn do ảnh hưởng của trọng lực. Để khắc phục, bạn có thể sử dụng kỹ thuật lắc nhẹ; tuy nhiên, cần thận trọng vì điều này có thể khiến mối hàn dễ bị lẫn xỉ khi sử dụng phương pháp hàn dây lõi có thuốc.
Hỏi: Nguyên nhân gây ra hiện tượng văng bắn quá mức trên mối hàn là gì?
Đáp: Hiện tượng văng bắn quá mức có thể do điện áp quá thấp hoặc do hàn trên vật liệu bị bẩn hoặc còn lớp gỉ. Hãy chắc chắn làm sạch vật liệu cơ bản và loại bỏ lớp gỉ sét (hoặc tránh hoàn toàn nếu có thể), đảm bảo rằng lưu lượng khí bảo vệ là đầy đủ. Tăng điện áp hoặc cân nhắc chuyển sang dùng khí trộn nếu bạn đang sử dụng 100% khí CO₂.
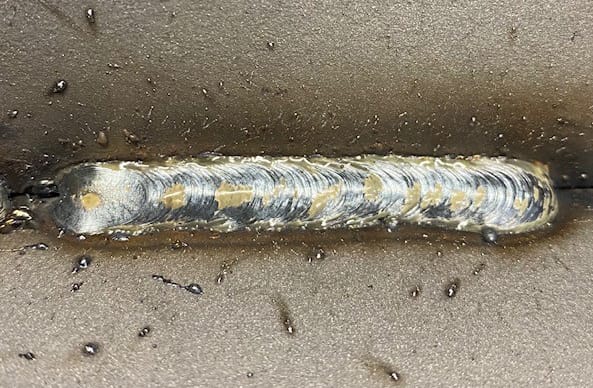
Hỏi: Tại sao mối hàn của tôi bị lõm ở phần cuối?
Đáp: Việc kết thúc mối hàn quá sớm ở cuối đường hàn sẽ gây ra hiện tượng lõm. Để ngăn chặn vấn đề này, hãy tạm dừng một chút ở cuối mối hàn trong khi vẫn giữ cò súng hàn, bạn cũng có thể lùi nhẹ súng hàn lại để đắp đầy phần lõm.
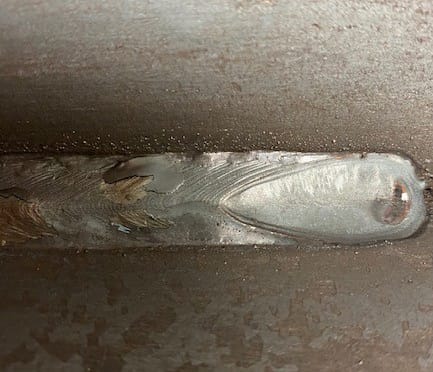
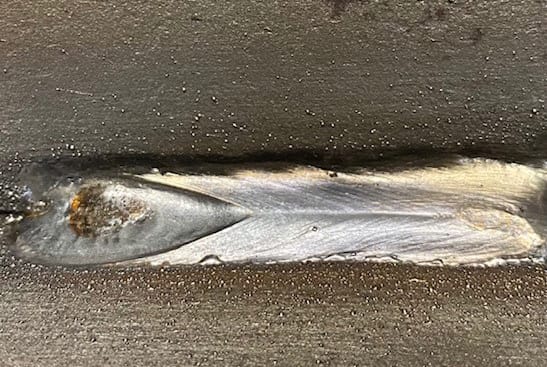
Hỏi: Tại sao mối hàn của tôi xuất hiện vết lõm sâu?
Đáp: Vết lõm sâu là hiện tượng phổ biến trong cả hai quá trình hàn dây lõi có thuốc có khí bảo vệ và không có khí bảo vệ, đặc biệt khi hàn ở tư thế bằng. Hiện tượng này xảy ra khi khí không thoát hoàn toàn khỏi lớp xỉ nóng chảy trong quá trình đông đặc, tạo ra các dấu vết rõ rệt trên bề mặt mối hàn.
Nguyên nhân chủ yếu thường là do điện áp quá cao, vì vậy giảm điện áp là cách khắc phục hiệu quả nhất.
Hãy tuân thủ các thông số hàn do nhà sản xuất dây hàn khuyến cáo, phù hợp với đường kính dây đang sử dụng.
Ngoài ra, độ ẩm trong dây hàn cũng có thể gây ra vết sâu, vì vậy cần bảo quản dây hàn trong bao bì gốc, ở nơi khô ráo và kín khí khi không sử dụng.
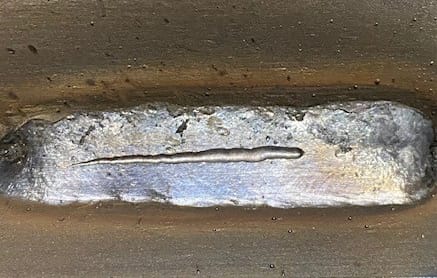
Hỏi: Nguyên nhân nào gây ra rỗ khí trong mối hàn của tôi?
Đáp: Rỗ khí là hiện tượng phổ biến khi hàn MIG nhôm, nhưng nó cũng có thể xảy ra với các quá trình và vật liệu khác như các loại thép carbon và thép carbon thấp. Rỗ khí xảy ra khi vũng hàn nóng chảy bị tiếp xúc với không khí. Có một số nguyên nhân có thể gây ra hiện tượng này, bao gồm khí bảo vệ không che phủ hết vũng hàn, lưu lượng khí không phù hợp hoặc do gió thổi bay khí. Dầu, độ ẩm, mỡ và các chất bẩn khác trên vật liệu cơ bản cũng có thể góp phần gây rỗ khí, cũng như đầu dây hàn nhô ra quá dài (điều này làm giảm hiệu quả che phủ khí bảo vệ). Hãy tránh hiện tượng rỗ khí bằng cách đảm bảo khí bảo vệ che phủ đúng cách, làm sạch vật liệu hàn và tuân theo khuyến cáo của nhà sản xuất dây hàn về chiều dài đầu dây thích hợp.
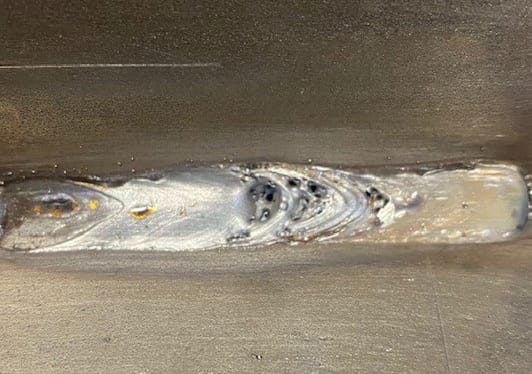
Hỏi: Tại sao mối hàn của tôi bị cháy chân?
Đáp: Mối hàn bị cháy chân xảy ra khi có một rãnh nóng chảy hình thành trên vật liệu cơ bản tại chân mối hàn nhưng không được đắp đầy. Các nguyên nhân phổ biến gây ra cháy chân bao gồm điện áp quá cao kết hợp với tốc độ di chuyển quá nhanh và góc độ súng hàn không đúng. Khi điện áp quá cao, hồ quang có xu hướng đẩy kim loại từ vũng hàn nóng chảy ra khỏi liên kết. Để ngăn chặn vấn đề này, hãy giảm điện áp và giảm tốc độ di chuyển. Hãy chú ý đến góc độ của súng hàn, đảm bảo không tập trung quá nhiều nhiệt vào một bên của liên kết hàn. Sử dụng kỹ thuật lắc nhẹ/dạo động cũng có thể giúp khắc phục lỗi cháy chân.
Hỏi: Tại sao mối hàn của tôi bị nứt?
Đáp: Các mối hàn bị kìm kẹp giữ quá chặt có thể dẫn đến nứt mối hàn, vì vậy tốt nhất là nên tránh các thiết kế như vậy nếu có thể. Hydro có thể gây ra nứt nguội, còn được gọi là nứt do hydro hoặc nứt vùng ảnh hưởng nhiệt. Nguồn hydro bao gồm độ ẩm trên vật liệu cơ bản hoặc từ vật liệu hàn, hoặc từ môi trường xung quanh (môi trường hàn có độ ẩm cao có thể đưa hydro vào liên kết hàn). Hãy đảm bảo rằng bạn có vật liệu cơ bản sạch, bảo quản kim loại phụ/que hàn ở nơi khô ráo và cân nhắc sử dụng kim loại phụ ít hydro. Những loại này bao gồm dây hàn có ký hiệu H4 hoặc H8 theo tiêu chuẩn của Hiệp hội Hàn Hoa Kỳ (AWS) chúng có lượng hydro ít hơn 4 hoặc 8 mg trên mỗi 100g kim loại hàn, tương ứng. Gia nhiệt trước cũng là một lựa chọn khác để giảm hiện tượng nứt. Gia nhiệt giúp làm chậm tốc độ nguội của mối hàn khi nó đông đặc, cho phép hydro khuếch tán ra khỏi vũng hàn dễ dàng hơn.
Cũng như bất kỳ khía cạnh nào trong quá trình hàn, nếu bạn có thắc mắc hoặc cần hỗ trợ, hãy liên hệ với nhà phân phối thiết bị hàn đáng tin cậy hoặc nhà sản xuất vật liệu hàn, thiết bị hàn để được tư vấn và trợ giúp kịp thời.