No products in the cart.


Các Nguyên Sử Dụng Khí Bảo Vệ Đúng Cách Trong Hàn TIG
Lựa chọn và sử dụng khí bảo vệ phù hợp trong hàn TIG không chỉ giúp bảo đảm chất lượng mối hàn mà còn có thể tiết kiệm hàng nghìn đô la nhờ giảm lượng khí lãng phí và chi phí sửa chữa các mối hàn không đạt yêu cầu.
Hiệu quả bảo vệ của khí phụ thuộc vào nhiều yếu tố, trong đó có việc lựa chọn đúng vật tư tiêu hao và điều chỉnh lưu lượng khí phù hợp. Bài viết này sẽ giúp bạn hiểu cách lựa chọn và thiết lập các yếu tố này để đạt hiệu quả tối ưu trong quá trình hàn.
Khí bảo vệ trong hàn TIG
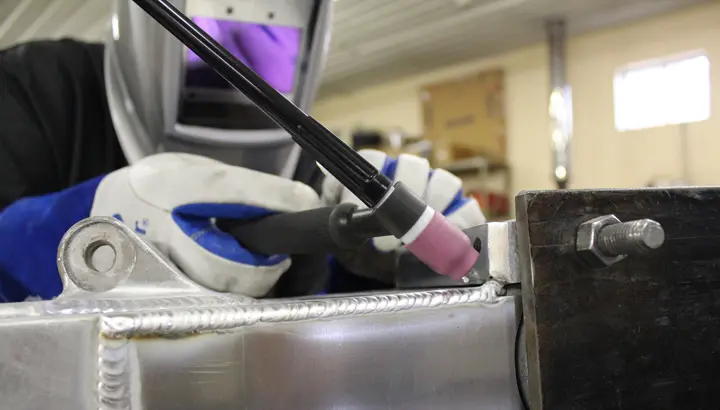
Khi yêu cầu mối hàn có độ chính xác cao, chất lượng tốt và tính thẩm mỹ, phương pháp hàn hồ quang bằng điện cực vonfram trong môi trường khí bảo vệ (Gas Tungsten Arc Welding – GTAW), thường gọi là hàn TIG (Tungsten Inert Gas), là một lựa chọn lý tưởng.
Tuy nhiên, để đạt được kết quả tốt nhất, việc bảo đảm khí bảo vệ bao phủ đầy đủ vùng hàn là yếu tố rất quan trọng.
Hiệu quả bảo vệ của khí phụ thuộc vào nhiều yếu tố, bao gồm việc lựa chọn vật tư tiêu hao phù hợp và điều chỉnh lưu lượng khí đúng cách.
Việc lựa chọn khí bảo vệ và vật tư tiêu hao phụ thuộc vào yêu cầu của công việc hàn, kết quả mong muốn và trong một số trường hợp, cả sự ưu tiên của người thợ hàn.
Cần xem xét những yếu tố sau để đạt được kết quả tối ưu khi thực hiện hàn GTAW.
Loại khí bảo vệ nào là tốt nhất cho hàn TIG?
Trong hàn TIG, một loại khí trơ bảo vệ vũng hàn nóng chảy và điện cực vonfram khỏi các khí trong khí quyển xung quanh. Các khí này có thể phản ứng với vũng hàn, gây nhiễm bẩn.
Mặc dù mục đích chính của khí bảo vệ là che chắn vũng hàn và vonfram khỏi các khí trong khí quyển, khí bảo vệ cũng ảnh hưởng đến lượng nhiệt đầu vào và đặc tính khởi động hồ quang. Vì khí bảo vệ ảnh hưởng trực tiếp đến đặc tính hồ quang, nên khi hàn phải tuân thủ các yêu cầu về khí bảo vệ được quy định trong quy trình hàn (WPS) áp dụng.
Ba lựa chọn khí bảo vệ phổ biến nhất cho hàn TIG là 100% Argon, 100% Helium và hỗn hợp Argon/Helium. Bạn có thể sử dụng các loại khí bảo vệ này cho mọi vật liệu.
- 100% argon: Thợ hàn sử dụng Argon cho TIG chủ yếu nhờ vào tính sẵn có, chi phí và đặc tính khởi động hồ quang. Argon tạo ra hồ quang khởi động tần số cao ổn định nhờ vào điện thế ion hóa thấp và tạo ra hồ quang ổn định hơn so với Helium.
- 100% helium: Vì Helium có độ dẫn nhiệt cao hơn Argon, nên nó có thể được sử dụng cho hàn TIG để tạo ra lượng nhiệt đầu vào cao hơn. Lượng nhiệt đưa vào cao hơn này giúp tăng tốc độ hàn và tỷ lệ độ ngấu trên chiều rộng mối hàn cao hơn, rất tốt cho việc hàn các vật liệu dày hơn. Tuy nhiên, do có điện thế ion hóa cao hơn nên khả năng khởi động hồ quang không ổn định bằng Argon.
- Argon/helium: Hỗn hợp argon/helium thường được sử dụng để đạt được lượng nhiệt đầu vào cao hơn từ helium đồng thời duy trì khả năng khởi động hồ quang vượt trội của argon. Tỷ lệ helium thường dao động từ 25% đến 75%. Khi hàm lượng helium tăng, nhiệt độ hồ quang tăng nhưng khả năng khởi động hồ quang và độ ổn định giảm
Để xác định loại khí bảo vệ tốt nhất cho ứng dụng của bạn, hãy xem xét chi phí, lượng nhiệt yêu cầu và độ ổn định khi khởi động hồ quang tần số cao.
Lưu lượng khí
Lưu lượng khí bảo vệ phù hợp trong hàn TIG phụ thuộc vào vật tư tiêu hao được sử dụng và điều kiện môi trường xung quanh. Thông thường, lưu lượng khí trong hàn GTAW dao động từ 10 đến 35 feet khối/giờ (cfh).
Khi khí bảo vệ thoát ra khỏi chụp khí, vận tốc của dòng khí khác với vận tốc của không khí xung quanh. Sự chênh lệch về vận tốc và khối lượng riêng có thể tạo ra các dòng khí làm chuyển trạng thái dòng khí bảo vệ từ chảy tầng (laminar flow) sang chảy rối (turbulent flow). Dòng chảy rối có thể cuốn không khí xung quanh vào vùng khí bảo vệ, gây nhiễm bẩn mối hàn và/hoặc điện cực vonfram.
Khi lưu lượng khí bảo vệ quá cao, mức độ chảy rối tăng lên, làm tăng nguy cơ nhiễm bẩn. Ngược lại, lưu lượng thấp giúp duy trì dòng chảy tầng tốt hơn. Tuy nhiên, nếu lưu lượng quá thấp, khí bảo vệ có thể không bao phủ đầy đủ vũng hàn và điện cực vonfram đang nóng, dẫn đến các khuyết tật như rỗ khí và oxy hóa.
Để duy trì dòng chảy tầng và hạn chế nguy cơ nhiễm bẩn, nên sử dụng lưu lượng khí thấp nhất nhưng vẫn bảo đảm hiệu quả bảo vệ, phù hợp với ứng dụng và điều kiện môi trường làm việc.
Các chuyên gia khuyến nghị sử dụng bộ điều áp có lưu lượng kế để đo và điều chỉnh chính xác lưu lượng khí. Nên bố trí bộ điều áp càng gần nguồn hàn càng tốt để thuận tiện điều chỉnh và đạt hiệu quả sử dụng.
Ống kẹp điện cực hay chụp kẹp điện cực?
Vật tư tiêu hao sử dụng trong hàn TIG bao gồm chụp khí và kẹp điện cực, kết hợp với bộ khuếch tán khí hoặc thân kẹp điện cực. Việc lựa chọn giữa hai loại này phụ thuộc vào yêu cầu chất lượng mối hàn. Đối với các mối hàn quan trọng hoặc yêu cầu chất lượng cao, bộ khuếch tán khí là lựa chọn phù hợp hơn.
Đối với các mối hàn không yêu cầu chất lượng quá cao hoặc phục vụ luyện tập, thân kẹp điện cực thông thường có thể đáp ứng yêu cầu. Cần tiến hành thử nghiệm để xác nhận tổ hợp vật tư tiêu hao phù hợp với ứng dụng thực tế và tuân thủ quy trình hàn (WPS).
Thân kẹp điện cực có nhiều lỗ dẫn khí bảo vệ vào bên trong chụp khí. Các lỗ này thường được bố trí vuông góc với thành chụp khí, khiến dòng khí có xu hướng chuyển động xoáy hoặc trở nên rối hơn khi thoát ra ngoài.
Khi sử dụng thân kẹp điện cực, chiều dài phần điện cực vonfram nhô ra khỏi chụp khí không nên vượt quá đường kính trong của chụp khí.
Bộ khuếch tán khí giúp khí bảo vệ phân bố đồng đều hơn và giảm hiện tượng chảy rối so với thân kẹp điện cực thông thường. Nhờ có nhiều lớp lưới bên trong, bộ khuếch tán khí tạo ra dòng chảy tầng ổn định hơn, đồng thời cho phép điện cực vonfram nhô ra khỏi chụp khí một khoảng lớn hơn so với khi sử dụng thân kẹp điện cực thông thường.
Các lựa chọn chụp khí
Chụp khí, còn được gọi là chụp sứ, được lắp vào thân kẹp điện cực hoặc bộ khuếch tán khí để dẫn khí bảo vệ đến vùng hàn. Chụp khí có nhiều đường kính, chiều dài và hình dạng khác nhau, tạo ra phạm vi bao phủ và chiều dài dòng khí chảy tầng khác nhau. Cần lưu ý rằng dòng khí chảy tầng càng dài thì hiệu quả bảo vệ càng tốt.
Khi đường kính chụp khí tăng, dòng khí chảy tầng có thể duy trì trên một khoảng cách dài hơn. Ngược lại, với cùng một lưu lượng khí, chụp khí có đường kính nhỏ hơn làm tăng vận tốc khí tại đầu ra, khiến dòng khí dễ chuyển sang trạng thái chảy rối hơn.
Chụp khí có các loại tiêu chuẩn, loại dài và loại rất dài. Với cùng lưu lượng khí và đường kính, chụp khí dài hơn giúp tạo ra dòng khí chảy tầng kéo dài hơn so với chụp khí ngắn. Nguyên nhân là dòng khí có thêm khoảng cách để ổn định trước khi thoát ra ngoài, qua đó giảm tác động của sự chênh lệch vận tốc giữa dòng khí bảo vệ và không khí xung quanh. Chụp khí dài còn giúp tiếp cận thuận lợi hơn với các vị trí hàn chật hẹp.
Chụp khí có ba dạng chính: dạng thẳng, dạng thu hẹp và dạng ly champagne. Chụp khí dạng thu hẹp có đường kính lớn ở phía đầu vào và thu nhỏ dần về phía đầu ra. Hình dạng này được khuyến nghị vì có khả năng tạo ra dòng khí chảy tầng dài nhất. Ngược lại, chụp khí dạng ly champagne có đường kính nhỏ ở phía đầu vào và mở rộng dần về phía đầu ra. Dạng chụp khí này nhìn chung kém hiệu quả hơn vì khí bảo vệ đi qua phần đường kính nhỏ nhưng chưa phân bố đều trong phần mở rộng trước khi thoát ra ngoài.
Để đạt được dòng khí chảy tầng tốt nhất, nên sử dụng chụp khí dạng thu hẹp có đường kính và chiều dài lớn nhất trong phạm vi phù hợp với công việc hàn.
Các nguyên tắc thực hành tốt nhất để đạt hiệu quả trong hàn TIG
Ngoài việc lựa chọn vật tư tiêu hao và khí bảo vệ phù hợp, việc tuân thủ các nguyên tắc thực hành đúng kỹ thuật sẽ giúp hạn chế những sai sót thường gặp và nâng cao chất lượng mối hàn TIG.
Khi lắp ráp đuốc hàn, cần siết chặt thân kẹp điện cực hoặc bộ khuếch tán khí trước khi siết nắp đuôi đuốc hàn. Nếu thực hiện ngược thứ tự, không khí bên ngoài có thể xâm nhập vào súng hàn, gây nhiễm bẩn khí bảo vệ.
Các bộ phận cách điện bị thiếu hoặc lắp đặt không đúng có thể khiến khí bảo vệ bị nhiễm bẩn. Vì vậy, cần thường xuyên kiểm tra các bộ phận này.
Không sử dụng ống dẫn oxy màu xanh lá cây, thường dùng trong các ứng dụng hàn cắt bằng khí oxy–nhiên liệu, để dẫn khí bảo vệ vì có thể làm tăng nguy cơ nhiễm bẩn. Trong hầu hết các ứng dụng, có thể sử dụng ống nhựa vinyl hoặc ống cao su gia cường bằng lớp bện.
Khí bảo vệ được cấp trước khi hàn giúp bảo vệ điện cực vonfram và vùng hàn, đồng thời hỗ trợ quá trình mồi hồ quang. Thời gian cấp khí trước khi hàn (pre-flow) tối thiểu được khuyến nghị là 0,2 giây.
Việc tiếp tục cấp khí bảo vệ sau khi ngắt hồ quang cũng rất quan trọng, giúp bảo vệ vũng hàn khỏi không khí xung quanh trong quá trình đông đặc. Cần giữ đuốc hàn tại vị trí kết thúc mối hàn cho đến khi ngừng cấp khí bảo vệ. Ngoài bảo vệ mối hàn, khí cấp sau còn giúp bảo vệ điện cực vonfram trong quá trình nguội, tránh nhiễm bẩn và bảo đảm khả năng mồi hồ quang tốt hơn ở những lần hàn tiếp theo. Theo hướng dẫn của Miller, thời gian cấp khí sau khi hàn (post-flow), tính bằng giây, được xác định bằng cách lấy dòng điện hàn (A) chia cho 10. Thời gian tối thiểu được khuyến nghị là 8 giây.
Khi sử dụng đường ống dẫn khí dài, lưu lượng khí thoát ra ban đầu lúc mồi hồ quang có thể tăng cao đột ngột. Hiện tượng này có thể gây chảy rối và cuốn không khí xung quanh vào vùng hàn, dẫn đến nhiễm bẩn. Để hạn chế, nên sử dụng đường ống dẫn khí ngắn hơn hoặc tăng thời gian cấp khí trước khi hàn để khí bảo vệ được cấp ổn định trước khi mồi hồ quang.
Trong hàn TIG, việc lựa chọn vật tư tiêu hao và điều chỉnh lưu lượng khí phù hợp để tạo dòng khí chảy tầng dài nhất có thể sẽ giúp giảm nguy cơ nhiễm bẩn mối hàn, đồng thời cho phép điện cực vonfram nhô ra xa hơn khỏi chụp khí để tiếp cận vị trí hàn thuận lợi hơn. Tuân thủ các nguyên tắc thực hành đúng kỹ thuật nhằm bảo đảm khí bảo vệ bao phủ đầy đủ vùng hàn sẽ giúp hạn chế rỗ khí và các khuyết tật mối hàn khác.